Domain 3d-competence.de kaufen?
Wir ziehen mit dem Projekt
3d-competence.de um.
Sind Sie am Kauf der Domain
3d-competence.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain 3d-competence.de kaufen?
Wie kann man 3D-Modellierung und 3D-Druck erlernen?
Um 3D-Modellierung und 3D-Druck zu erlernen, gibt es verschiedene Möglichkeiten. Man kann sich online Tutorials und Kurse anschauen, um die Grundlagen der 3D-Modellierung zu erlernen. Es gibt auch spezielle Software, die Anfängern den Einstieg erleichtert. Für den 3D-Druck kann man sich entweder einen eigenen 3D-Drucker anschaffen oder Dienstleister nutzen, um die erstellten Modelle zu drucken. Es ist auch hilfreich, sich mit anderen 3D-Modellierern und 3D-Druckern auszutauschen, um Tipps und Tricks zu lernen. **
Welcher PC eignet sich für Animation und 3D-Modellierung?
Für Animation und 3D-Modellierung empfiehlt sich ein leistungsstarker PC mit einer schnellen CPU, einer dedizierten Grafikkarte, viel RAM und ausreichend Speicherplatz. Ein Prozessor der Intel Core i7 oder i9 Serie, eine Grafikkarte der Nvidia GeForce RTX Serie und mindestens 16 GB RAM sind gute Ausgangspunkte. Zudem ist es wichtig, auf eine gute Kühlung und einen hochauflösenden Bildschirm zu achten. **

Ähnliche Suchbegriffe für Neuheit
Top-Angebote
Produkte zum Begriff Neuheit:
-
Knaus, Stephan: 3D-Druck mit Resin3D-Druck mit Resin , mSLA, DLP und SLA für Einsteiger und Maker , Spurstangen & -köpfe > Sportfederung , Erscheinungsjahr: 20250731, Titel der Reihe: mitp praxis##, Autoren: Knaus, Stephan, Seitenzahl/Blattzahl: 200, Keyword: 3D-Druck; 3D-Druck mit Resin; 3D-Druck-Trends; 3D-Druck-Tutorials; 3D-Drucke nachbearbeiten; 3D-Drucker; 3D-Modelle; 3D-Modelling; DIY-Projekte mit Resin; DLP-Drucker; Detaildrucke; Druckerwartung Resin; Druckfehler beheben; Druckvorlagen für Resin; Einstieg in Resin-Druck; Geschenke; Geschenkideen aus dem 3D-Drucker; Hobby-3D-Druck; Kunstharz; Maker; Miniaturen; Miniaturen drucken; Nachbearbeitung; Präzisionsdruck; Resin; Resin für Modellbau; Resin-Druck-Projekte; Resin-Druck-Tipps; Resin-Drucke lackieren; Resin-Drucker kalibrieren; Resin-Druckverfahren; Resin-Materialien; Resindrucker; Resindrucker Anleitung; Resindrucker für Anfänger; SLA; SLA-Drucker; STL; Slicer; buch; bücher, Fachschema: 3D-Druck~Computer / PC-Hardware, Fachkategorie: 3D-Grafik und Modellierung~Computerhardware, Warengruppe: HC/Hardware, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 9, Gewicht: 1, Produktform: Klappenbroschur,29,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
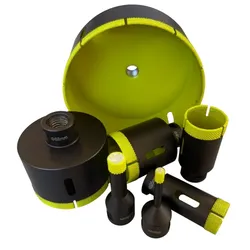
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 6 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die24,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 100 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die89,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 110 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die94,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Welche 3D-Modellierungstools eignen sich am besten für Anfänger in der 3D-Modellierung und Animation?
Blender, Tinkercad und SketchUp sind gute Optionen für Anfänger, da sie benutzerfreundlich sind und kostenlose Versionen anbieten. Diese Tools bieten eine Vielzahl von Funktionen für die 3D-Modellierung und Animation, die leicht erlernbar sind. Sie sind ideal für Einsteiger, um sich mit den Grundlagen der 3D-Modellierung vertraut zu machen. **
-
Wie beeinflusst die 3D-Modellierung die Bereiche Architektur, Produktentwicklung und Animation?
Die 3D-Modellierung ermöglicht es Architekten, realistische Visualisierungen von Gebäuden zu erstellen, um Kunden und Investoren zu überzeugen. In der Produktentwicklung können 3D-Modelle verwendet werden, um Prototypen zu erstellen und das Design zu optimieren, bevor die Produktion beginnt. In der Animation ermöglicht die 3D-Modellierung die Erstellung von beeindruckenden visuellen Effekten und realistischen Charakteren für Filme, Spiele und Werbung. Insgesamt hat die 3D-Modellierung einen großen Einfluss auf die Kreativität und Effizienz in den Bereichen Architektur, Produktentwicklung und Animation. **
-
Was sind die Vorteile eines Polygonnetzes in der 3D-Modellierung und -Animation?
Ein Polygonnetz ermöglicht eine realistische Darstellung von Oberflächen in 3D-Modellen. Es ist flexibel und kann leicht bearbeitet werden, um komplexe Formen zu erstellen. Zudem ist es platzsparend und ermöglicht eine effiziente Speicherung und Übertragung von 3D-Daten. **
-
Wie können Punktwolken für die 3D-Modellierung und -visualisierung effektiv verarbeitet werden?
Punktwolken können durch Software wie Autodesk Recap oder CloudCompare in 3D-Modelle umgewandelt werden. Anschließend können diese Modelle in CAD-Programmen weiter bearbeitet und visualisiert werden. Es ist wichtig, die Punktwolken vor der Verarbeitung zu bereinigen und zu filtern, um präzise und realistische Modelle zu erhalten. **


Wie kann 3D-Rendering in der Architektur zur Visualisierung von Bauprojekten eingesetzt werden?
3D-Rendering kann genutzt werden, um realistische Darstellungen von Gebäuden und Innenräumen zu erstellen. Dadurch können Architekten und Kunden das fertige Projekt vorab visualisieren. Es ermöglicht auch die Präsentation von verschiedenen Designoptionen und Materialien. **
Was sind die Vor- und Nachteile von Polygonnetzmodellen in der 3D-Modellierung und -animation?
Vorteile von Polygonnetzmodellen sind ihre Einfachheit, Effizienz und Flexibilität bei der Erstellung von 3D-Modellen. Nachteile sind die begrenzte Detailgenauigkeit, die möglichen Probleme mit Texturierung und die höhere Rechenleistung, die für komplexe Modelle benötigt wird. **
Top-Angebote
Produkte zum Begriff Neuheit:
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 120 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die114,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Ridder, Detlef: Autodesk Fusion - Der praktische Einstieg in die 3D-ModellierungAutodesk Fusion - Der praktische Einstieg in die 3D-Modellierung , Mit zahlreichen Schritt-für-Schritt-Anleitungen (Auch für die kostenlose Version) , Stabilisatoren > Sportfederung , Erscheinungsjahr: 20250228, Produktform: Kartoniert, Titel der Reihe: mitp Anwendungen##, Autoren: Ridder, Detlef, Seitenzahl/Blattzahl: 296, Keyword: 3d druck; 3d modelling; bastler; beispiele; buch; cad; einsteiger; einstieg; fusion 360; fusion 360 kostenlos; fusion buch; fusion360; ingenieur; konstruktion; mitp; modellierung; schaltplan; skizze, Fachschema: CAD - Computer Aided Design, Fachkategorie: 3D-Grafik und Modellierung, Warengruppe: HC/Informatik/EDV/Sonstiges, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 18, Gewicht: 1, Produktform: Klappenbroschur, Genre: Mathematik/Naturwissenschaften/Technik/Medizin,29,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Knaus, Stephan: 3D-Druck mit Resin3D-Druck mit Resin , mSLA, DLP und SLA für Einsteiger und Maker , Spurstangen & -köpfe > Sportfederung , Erscheinungsjahr: 20250731, Titel der Reihe: mitp praxis##, Autoren: Knaus, Stephan, Seitenzahl/Blattzahl: 200, Keyword: 3D-Druck; 3D-Druck mit Resin; 3D-Druck-Trends; 3D-Druck-Tutorials; 3D-Drucke nachbearbeiten; 3D-Drucker; 3D-Modelle; 3D-Modelling; DIY-Projekte mit Resin; DLP-Drucker; Detaildrucke; Druckerwartung Resin; Druckfehler beheben; Druckvorlagen für Resin; Einstieg in Resin-Druck; Geschenke; Geschenkideen aus dem 3D-Drucker; Hobby-3D-Druck; Kunstharz; Maker; Miniaturen; Miniaturen drucken; Nachbearbeitung; Präzisionsdruck; Resin; Resin für Modellbau; Resin-Druck-Projekte; Resin-Druck-Tipps; Resin-Drucke lackieren; Resin-Drucker kalibrieren; Resin-Druckverfahren; Resin-Materialien; Resindrucker; Resindrucker Anleitung; Resindrucker für Anfänger; SLA; SLA-Drucker; STL; Slicer; buch; bücher, Fachschema: 3D-Druck~Computer / PC-Hardware, Fachkategorie: 3D-Grafik und Modellierung~Computerhardware, Warengruppe: HC/Hardware, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 9, Gewicht: 1, Produktform: Klappenbroschur,29,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 6 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die24,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wie kann man 3D-Modellierung und 3D-Druck erlernen?
Um 3D-Modellierung und 3D-Druck zu erlernen, gibt es verschiedene Möglichkeiten. Man kann sich online Tutorials und Kurse anschauen, um die Grundlagen der 3D-Modellierung zu erlernen. Es gibt auch spezielle Software, die Anfängern den Einstieg erleichtert. Für den 3D-Druck kann man sich entweder einen eigenen 3D-Drucker anschaffen oder Dienstleister nutzen, um die erstellten Modelle zu drucken. Es ist auch hilfreich, sich mit anderen 3D-Modellierern und 3D-Druckern auszutauschen, um Tipps und Tricks zu lernen. **
-
Welcher PC eignet sich für Animation und 3D-Modellierung?
Für Animation und 3D-Modellierung empfiehlt sich ein leistungsstarker PC mit einer schnellen CPU, einer dedizierten Grafikkarte, viel RAM und ausreichend Speicherplatz. Ein Prozessor der Intel Core i7 oder i9 Serie, eine Grafikkarte der Nvidia GeForce RTX Serie und mindestens 16 GB RAM sind gute Ausgangspunkte. Zudem ist es wichtig, auf eine gute Kühlung und einen hochauflösenden Bildschirm zu achten. **
-
Welche 3D-Modellierungstools eignen sich am besten für Anfänger in der 3D-Modellierung und Animation?
Blender, Tinkercad und SketchUp sind gute Optionen für Anfänger, da sie benutzerfreundlich sind und kostenlose Versionen anbieten. Diese Tools bieten eine Vielzahl von Funktionen für die 3D-Modellierung und Animation, die leicht erlernbar sind. Sie sind ideal für Einsteiger, um sich mit den Grundlagen der 3D-Modellierung vertraut zu machen. **
-
Wie beeinflusst die 3D-Modellierung die Bereiche Architektur, Produktentwicklung und Animation?
Die 3D-Modellierung ermöglicht es Architekten, realistische Visualisierungen von Gebäuden zu erstellen, um Kunden und Investoren zu überzeugen. In der Produktentwicklung können 3D-Modelle verwendet werden, um Prototypen zu erstellen und das Design zu optimieren, bevor die Produktion beginnt. In der Animation ermöglicht die 3D-Modellierung die Erstellung von beeindruckenden visuellen Effekten und realistischen Charakteren für Filme, Spiele und Werbung. Insgesamt hat die 3D-Modellierung einen großen Einfluss auf die Kreativität und Effizienz in den Bereichen Architektur, Produktentwicklung und Animation. **
Ähnliche Suchbegriffe für Neuheit
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 100 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die89,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 110 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die94,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 65 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die65,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 8 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die25,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Was sind die Vorteile eines Polygonnetzes in der 3D-Modellierung und -Animation?
Ein Polygonnetz ermöglicht eine realistische Darstellung von Oberflächen in 3D-Modellen. Es ist flexibel und kann leicht bearbeitet werden, um komplexe Formen zu erstellen. Zudem ist es platzsparend und ermöglicht eine effiziente Speicherung und Übertragung von 3D-Daten. **
-
Wie können Punktwolken für die 3D-Modellierung und -visualisierung effektiv verarbeitet werden?
Punktwolken können durch Software wie Autodesk Recap oder CloudCompare in 3D-Modelle umgewandelt werden. Anschließend können diese Modelle in CAD-Programmen weiter bearbeitet und visualisiert werden. Es ist wichtig, die Punktwolken vor der Verarbeitung zu bereinigen und zu filtern, um präzise und realistische Modelle zu erhalten. **
-
Wie kann 3D-Rendering in der Architektur zur Visualisierung von Bauprojekten eingesetzt werden?
3D-Rendering kann genutzt werden, um realistische Darstellungen von Gebäuden und Innenräumen zu erstellen. Dadurch können Architekten und Kunden das fertige Projekt vorab visualisieren. Es ermöglicht auch die Präsentation von verschiedenen Designoptionen und Materialien. **
-
Was sind die Vor- und Nachteile von Polygonnetzmodellen in der 3D-Modellierung und -animation?
Vorteile von Polygonnetzmodellen sind ihre Einfachheit, Effizienz und Flexibilität bei der Erstellung von 3D-Modellen. Nachteile sind die begrenzte Detailgenauigkeit, die möglichen Probleme mit Texturierung und die höhere Rechenleistung, die für komplexe Modelle benötigt wird. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.